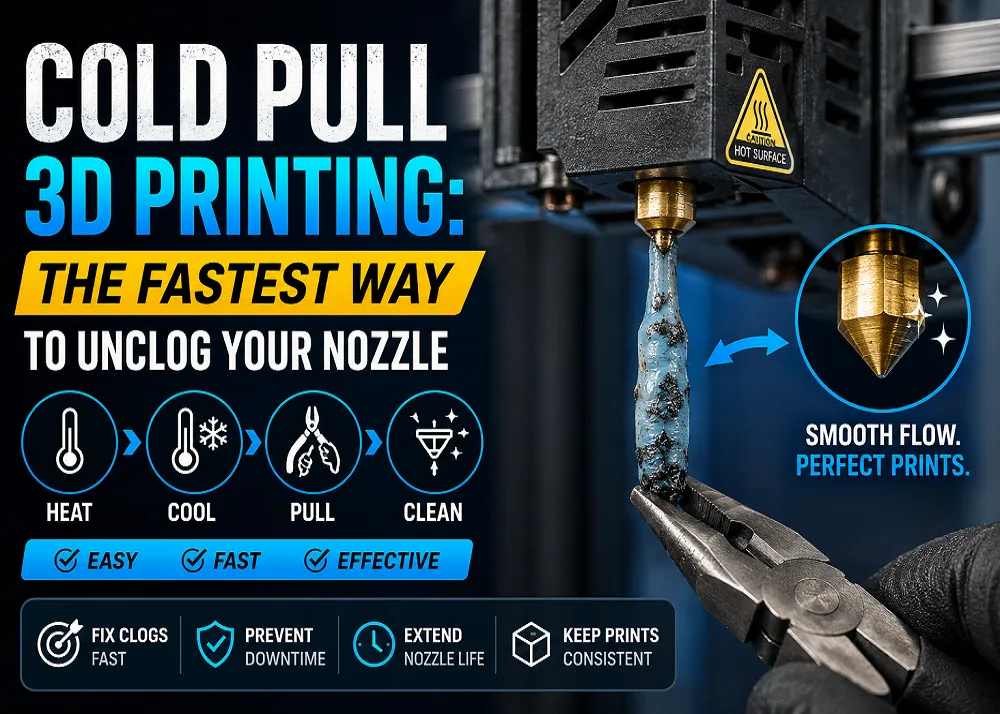
Alamin kung paano gamitin ang cold pull technique para linisin ang nabarang Creality nozzle nang hindi kino-disassemble ang iyong hotend.
Ano ang Cold Pull — at Bakit Ito Epektibo?
Ang nabarang nozzle ay isa sa mga pinakakaraniwang sakit ng ulo sa FDM printing, kahit gumagamit ka ng Ender, K1, o K2 series na makina. Ang cold pull — tinatawag din na atomic pull — ay isang maintenance technique na gumagamit ng filament mismo bilang kasangkapan sa paglilinis. Sa halip na itulak palabas ang bara, pinahahalinang tumigas ang filament sa paligid ng dumi, pagkatapos ay hinihila ang lahat sa isang matatag na pull. Gumagana ang trick na ito dahil ang plastik sa isang tiyak na intermediate na temperatura ay malagkit na sapat para kumapit sa dumi ngunit sapat na tigas para hindi maputol.
Kailan Mo Dapat Gamitin ang Pamamaraang Ito?
Ang cold pull ay mahusay sa pag-alis ng mga bahagyang bara na dulot ng pigment residue, mga sunog na piraso ng plastik, o maliliit na particle ng alikabok na naiiipon sa matagal na print session o pagpapalit ng materyales. Bantayan ang mga palatandaan: isang nagki-click na extruder, hindi pantay na kapal ng layer, o biglaang under-extrusion sa gitna ng pag-print. Tandaan na ang isang ganap na tumigas na bara ay maaaring mangailangan muna ng nozzle cleaning needle — ang cold pull ay pinaka-epektibo kapag ang filament ay kayang kumapit pa sa hadlang.
Mga Kakailanganin Mo
- Filament: Ang Nylon ang pinakamainam na pagpipilian — ito ay nag-iinit sa malawak na hanay ng temperatura at maaasahang kumakampit sa dumi. Ang PLA, PETG, o ABS ay maaari ring gamitin bilang alternatibo. Mayroon ding mga espesyal na cleaning filament na available.
- Mga Kasangkapan: Pliers, flush cutters, at heat-resistant na guwantes. Ihanda ang isang nozzle cleaning needle para sa mga matitigas na kaso.
Hakbang-hakbang na Proseso
1. I-unload at maghanda — i-retract ang kasalukuyang filament at putulin ang isang sariwang, malinis na hibla.
2. Initin hanggang sa print temperature — itulak ang bagong filament hanggang sa maglabas ng malinis na plastik nang tuloy-tuloy.
3. Palamigin habang may hawak na presyon — bawasan ang temperatura ng nozzle (humigit-kumulang 90 °C para sa PLA, 100–110 °C para sa PETG/ABS) habang pinapanatili ang magaang na pababang presyon para mapuno ng filament ang melt zone.
4. Humila nang tuwid pataas — hawakan gamit ang pliers at humila nang patayo sa isang maayos na galaw. Ang matagumpay na pull ay nag-iiwan ng malinis na cone-shaped na dulo na sumasalamin sa butas ng nozzle.
5. Ulitin kung kinakailangan — ang mga madilim na batik o isang deformadong dulo ay nangangahulugang kailangan ng isa pang pass.
Mga Tip sa Pag-iwas
Ang regular na cold pull sa pagitan ng mga pagpapalit ng materyales, paggamit ng filament dust filter, at pagtitiyak na gumagana nang maayos ang iyong hotend cooling fan ay nakakatulong na maiwasan ang pagbabara bago pa man ito mangyari. Kung paulit-ulit na nabibigo ang paglilinis, suriin ang iyong hotend assembly — ang mga girasong bahagi ay maaaring mangailangan ng kapalit sa halip na paglilinis.
Available at all 3 Print My Design stores and online with nationwide delivery.