15 wt% Carbon Fiber · PET Matrix · HDT 150 °C (annealed) · FDM
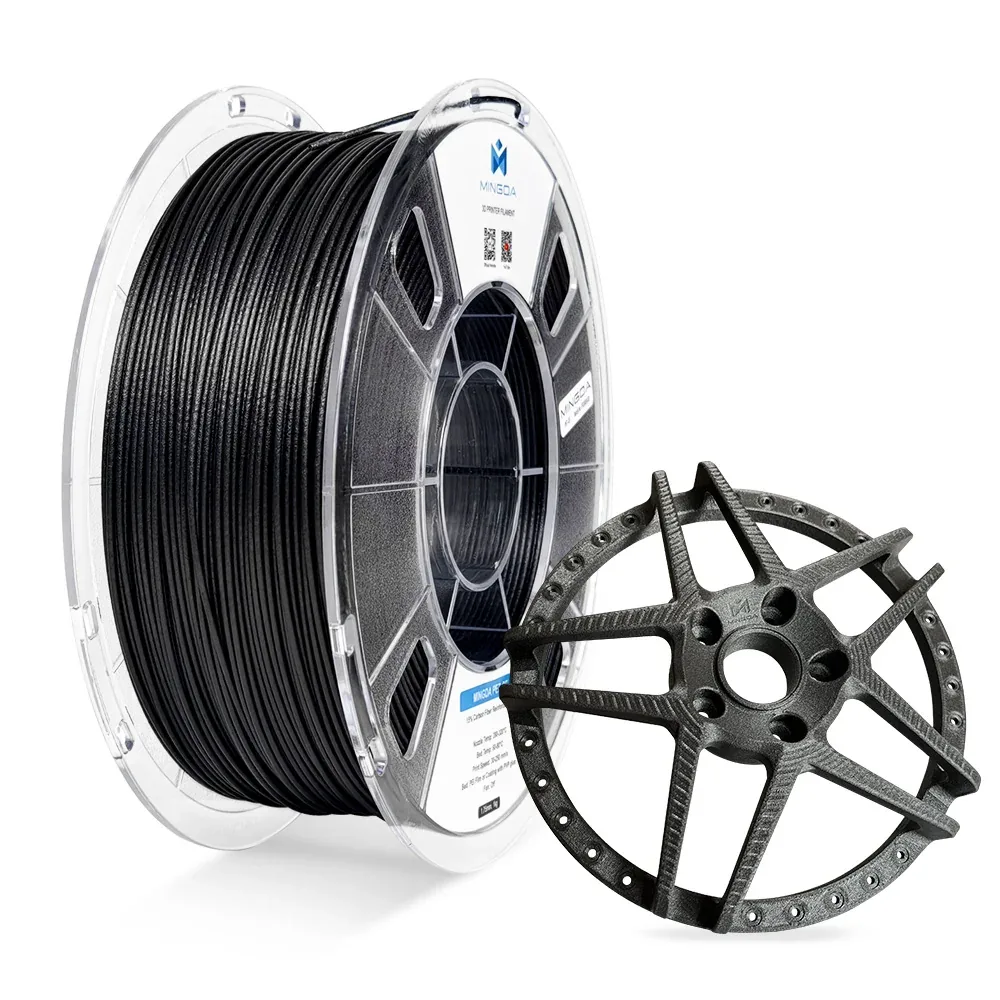
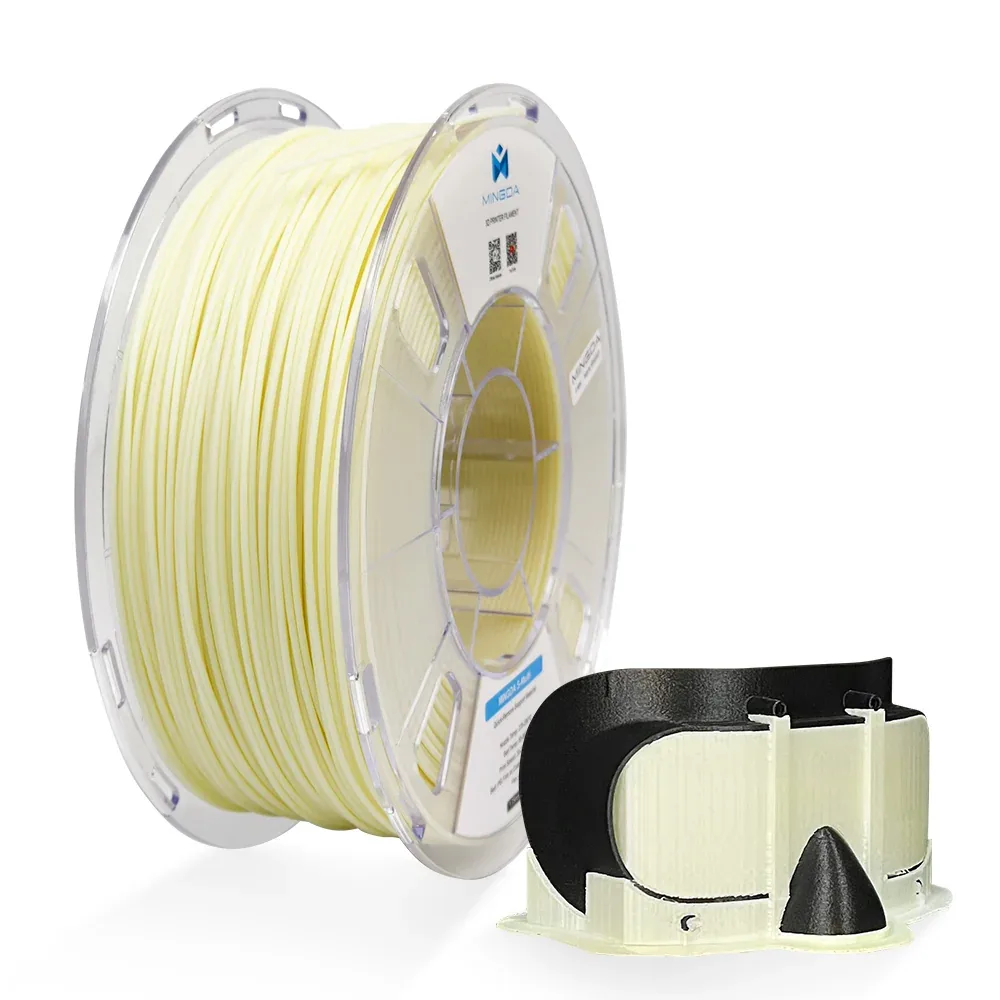
Ang MINGDA Industrial PET-CF ay isang carbon fiber-reinforced composite filament na batay sa PET (Polyethylene terephthalate). Ang mahusay na dispersed na 15wt% carbon fibers ay nagpapahusay sa rigidity, lakas, init, at chemical resistance ng PET matrix. Pagkatapos ng annealing, pinapatatag ng PET-CF ang heat resistance nito sa humigit-kumulang 150ºC at tensile modulus at lakas na higit sa 6 GPa at 80 MPa ayon sa pagkakabanggit. Ang mga parameter ng mataas na printability, dimensional stability, mataas na creep resistance, at mababang moisture absorption ay ginagawang isang mainam na pagpipilian ang PET-CF para sa maaasahang carbon fiber composite printing para sa matibay at cost-effective na end-use applications, tulad ng jigs, fixtures, functional parts.
● HDT hanggang 150℃
● Matibay at mataas ang tigas
● Mataas na dimensional stability
● Mababang moisture absorption
● Creep at chemical resistance
Mga Aplikasyon:
● Sasakyan
● Aerospace
● End-use part
● Jigs & Fixtures
● Manufacture aids
● Electrical at electronics (E&E) industry
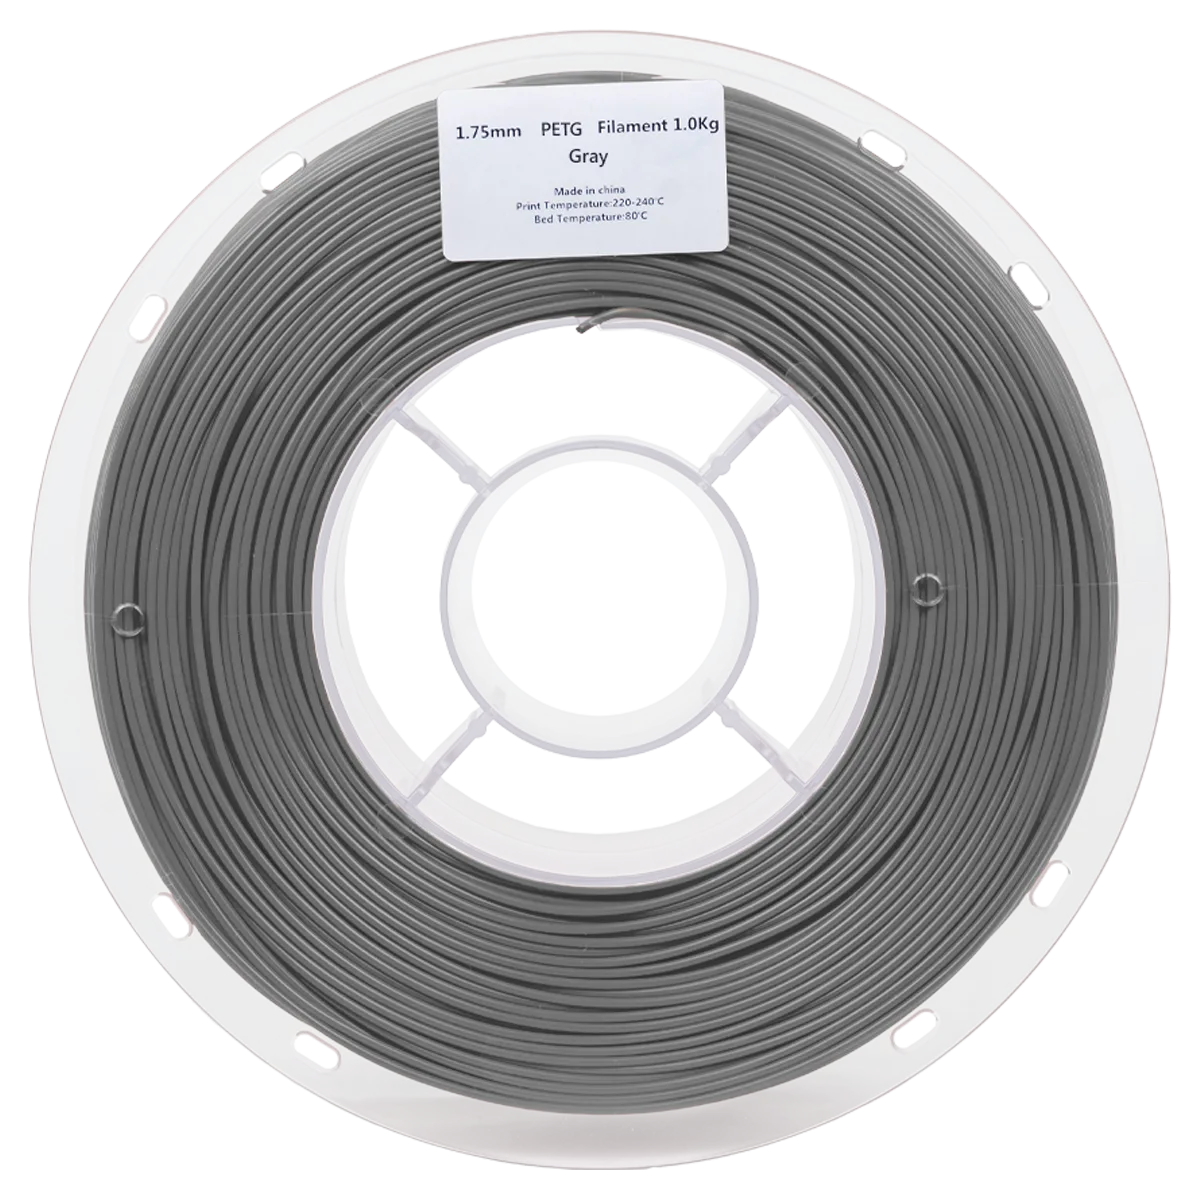
Ang PETG ay mas matibay at mas lumalaban sa init kaysa PLA (magagamit hanggang humigit-kumulang 75–80 °C), na may mas mahusay na resistensya sa kemikal at moisture, at nagpi-print pa rin ito sa open frame. Ang kapalit ay mas makintab na finish at mas maraming stringing sa pagitan ng mga bahagi.
| Temperatura ng nozzle | 230–250 °C |
|---|---|
| Temperatura ng bed | 70–85 °C |
| Enclosure | Hindi kailangan |
| Pagpapatuyo | Kung nag-string: 60–65 °C sa loob ng 4–6 h |
Mga tipikal na saklaw para sa materyal na ito; ang label ng spool at ang profile ng printer ang awtoridad.
Maganda para sa mga functional na bahagi, enclosure, bracket, lalagyan, anumang nababasa at panandaliang paggamit sa labas. Ito ang materyal na ginagamit ng karamihan ng mga maker kapag hindi na sapat ang PLA.
Nagpi-print sa mga open-frame machine tulad ng Bambu Lab A1 mini / A1 at Creality SPARKX i7
Ang mga grado ng CF at GF ay ang base material sa itaas na may halong maikling hibla: ang mga bahagi ay lumalabas na mas matigas, mas patag at may matte finish, ngunit mabilis na sinisira ng mga hibla ang brass nozzle. Gumamit ng hardened-steel nozzle na 0.4 mm o mas malaki at palaging patuyuin ang spool bago mag-print.
Mas mabilis sumipsip ng moisture ang PETG kaysa PLA. Kung lumitaw ang stringing o magaspang na ibabaw, patuyuin ito sa 60–65 °C sa loob ng apat hanggang anim na oras at bawasan ang part cooling upang magkadikit ang mga layer.