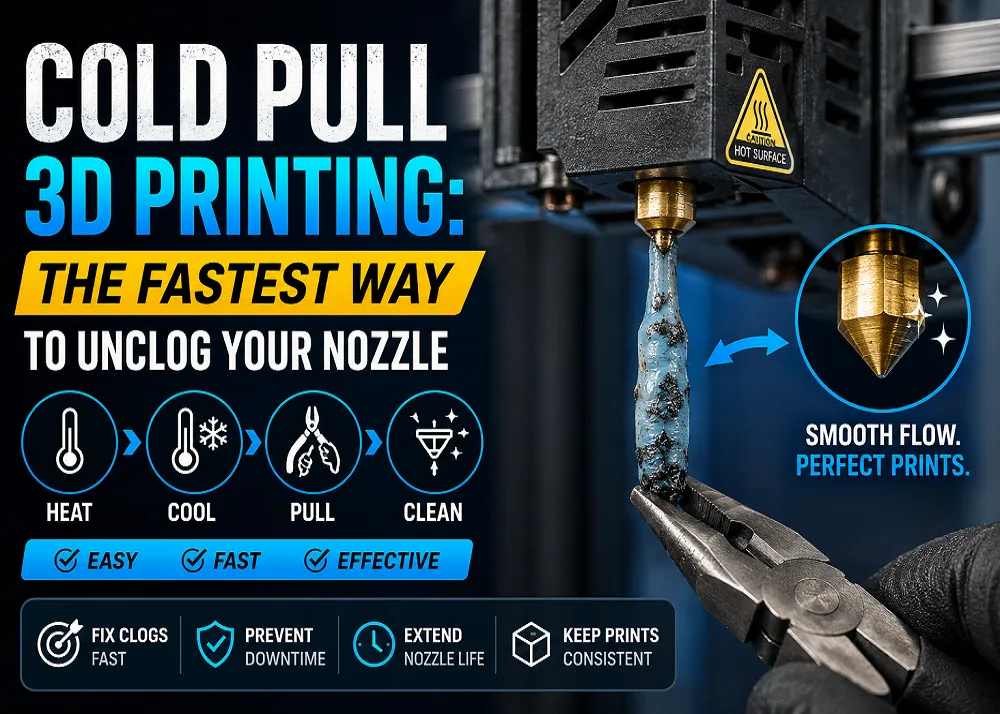
ホットエンドを分解せずに、コールドプル技術を使って詰まった Creality ノズルを解消する方法を解説します。
コールドプルとは何か — なぜ効果があるのか?
ノズルの詰まりは、Ender、K1、K2 シリーズのどのマシンを使っていても、FDM プリントで最もよく起こるトラブルのひとつです。コールドプル(アトミックプルとも呼ばれます)は、フィラメント自体を清掃ツールとして使うメンテナンス技術です。詰まりを押し出すのではなく、フィラメントをゴミの周りで固化させ、すべてを一気に引き抜きます。この方法が有効なのは、特定の中間温度にあるプラスチックが、ゴミをしっかりつかめるほど粘着性を持ちながら、折れない程度の硬さを保っているためです。
この方法を使うべき場面は?
コールドプルは、長時間の印刷やフィラメント交換によって蓄積した顔料の残留物、炭化したプラスチックの破片、微細なほこり粒子による部分的な詰まりの除去に優れています。エクストルーダーのカチカチ音、不均一な層の厚さ、印刷途中での突然の押し出し不足などのサインに注意してください。完全に硬化した詰まりには、まずノズルクリーニングニードルが必要な場合があります — コールドプルは、フィラメントが詰まりをつかめる状態のときに最も効果を発揮します。
必要なもの
- フィラメント:ナイロンが最適です — 幅広い温度範囲で軟化し、ゴミを確実につかみます。PLA、PETG、ABS も代替として使用できます。専用のクリーニングフィラメントも市販されています。
- 工具:プライヤー、フラッシュカッター、耐熱グローブ。頑固な詰まりに備えてノズルクリーニングニードルも手元に用意しておきましょう。
手順
1. フィラメントを取り出して準備する — 現在のフィラメントを引き抜き、新しい清潔なフィラメントをカットします。
2. 印刷温度まで加熱する — 新しいフィラメントを、きれいなプラスチックが安定して押し出されるまで送り込みます。
3. 圧力をかけながら冷却する — フィラメントが溶融ゾーンを満たすよう軽く下方向に圧力をかけながら、ノズル温度を下げます(PLA の場合は約 90 °C、PETG/ABS の場合は 100〜110 °C が目安)。
4. 真上に引き抜く — プライヤーでつかみ、垂直に一定の力でまっすぐ引き抜きます。成功すると、ノズルの穴の形を反映したきれいな円錐形の先端が残ります。
5. 必要に応じて繰り返す — 黒い斑点や変形した先端が見られる場合は、もう一度行う必要があります。
詰まりを防ぐためのヒント
フィラメント交換のたびに定期的にコールドプルを行うこと、フィラメントダストフィルターを使用すること、ホットエンドの冷却ファンが正常に動作していることを確認することが、詰まりの発生を未然に防ぐのに役立ちます。何度清掃しても改善しない場合は、ホットエンドのアセンブリを点検してください — 消耗した部品は、清掃ではなく交換が必要な場合があります。
Available at all 3 Print My Design stores and online with nationwide delivery.