Tìm hiểu cách sử dụng kỹ thuật cold pull để thông tắc đầu phun Creality mà không cần tháo rời hotend của bạn.
Cold Pull Là Gì — Và Tại Sao Nó Hiệu Quả?
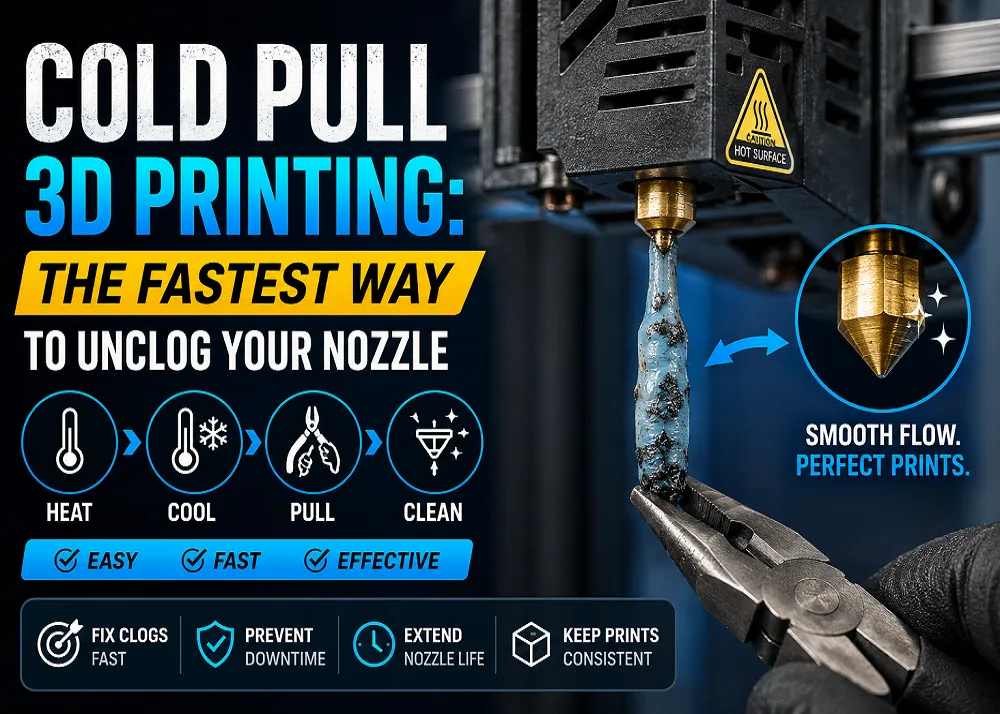
Đầu phun bị tắc là một trong những vấn đề phổ biến nhất khi in FDM, dù bạn đang dùng máy dòng Ender, K1 hay K2. Cold pull — còn được gọi là atomic pull — là một kỹ thuật bảo trì sử dụng chính sợi nhựa như một công cụ làm sạch. Thay vì đẩy vật gây tắc ra ngoài, bạn để sợi nhựa đông cứng xung quanh cặn bẩn, rồi kéo toàn bộ ra trong một lần dứt khoát. Bí quyết hoạt động được là vì nhựa ở một nhiệt độ trung gian nhất định đủ dẻo để bám vào cặn bẩn nhưng đủ cứng để không bị đứt.
Khi Nào Nên Dùng Phương Pháp Này?
Cold pull đặc biệt hiệu quả trong việc loại bỏ các vết tắc một phần do cặn màu, mảnh nhựa bị cháy, hoặc các hạt bụi mịn tích tụ sau nhiều giờ in hoặc khi thay đổi vật liệu. Hãy chú ý các dấu hiệu cảnh báo: bộ đùn phát ra tiếng click, độ dày lớp in không đều, hoặc đột ngột bị thiếu nhựa giữa chừng. Lưu ý rằng vết tắc đã đông cứng hoàn toàn có thể cần dùng kim thông đầu phun trước — cold pull hiệu quả nhất khi sợi nhựa vẫn còn có thể bám vào vật cản.
Những Gì Bạn Cần
- Sợi nhựa: Nylon là lựa chọn hàng đầu — nó mềm ra ở dải nhiệt độ rộng và bám vào cặn bẩn rất tốt. PLA, PETG hoặc ABS cũng có thể dùng thay thế. Các loại sợi nhựa làm sạch chuyên dụng cũng có sẵn trên thị trường.
- Dụng cụ: Kìm, kìm cắt phẳng và găng tay chịu nhiệt. Hãy chuẩn bị sẵn kim thông đầu phun cho các trường hợp cứng đầu.
Quy Trình Từng Bước
1. Rút nhựa và chuẩn bị — rút sợi nhựa hiện tại ra và cắt một đoạn sợi mới, sạch.
2. Gia nhiệt đến nhiệt độ in — đẩy sợi nhựa mới vào cho đến khi nhựa sạch đùn ra đều đặn.
3. Làm nguội trong khi giữ áp lực — giảm nhiệt độ đầu phun (khoảng 90 °C với PLA, 100–110 °C với PETG/ABS) trong khi duy trì áp lực nhẹ hướng xuống để sợi nhựa lấp đầy vùng nóng chảy.
4. Kéo thẳng lên — kẹp bằng kìm và kéo thẳng đứng trong một chuyển động đều dứt khoát. Một lần kéo thành công sẽ để lại đầu nhựa hình nón sạch phản chiếu hình dạng lỗ đầu phun.
5. Lặp lại nếu cần — nếu thấy các đốm đen hoặc đầu nhựa bị biến dạng, cần thực hiện thêm một lần nữa.
Mẹo Phòng Ngừa
Thực hiện cold pull thường xuyên giữa các lần thay vật liệu, sử dụng bộ lọc bụi cho sợi nhựa, và đảm bảo quạt làm mát hotend hoạt động đúng cách — tất cả đều giúp ngăn tắc nghẽn ngay từ đầu. Nếu việc làm sạch thất bại nhiều lần, hãy kiểm tra cụm hotend — các linh kiện bị mòn có thể cần thay thế thay vì chỉ làm sạch.
Available at all 3 Print My Design stores and online with nationwide delivery.