Palakasin ang tibay ng iyong mga Creality print gamit ang anim na praktikal na teknik sa slicer at disenyo — walang mamahaling upgrade na kailangan.
Huwag Sisihin ang Infill — ang mga Dingding ang Tunay na Nagbibigay ng Lakas
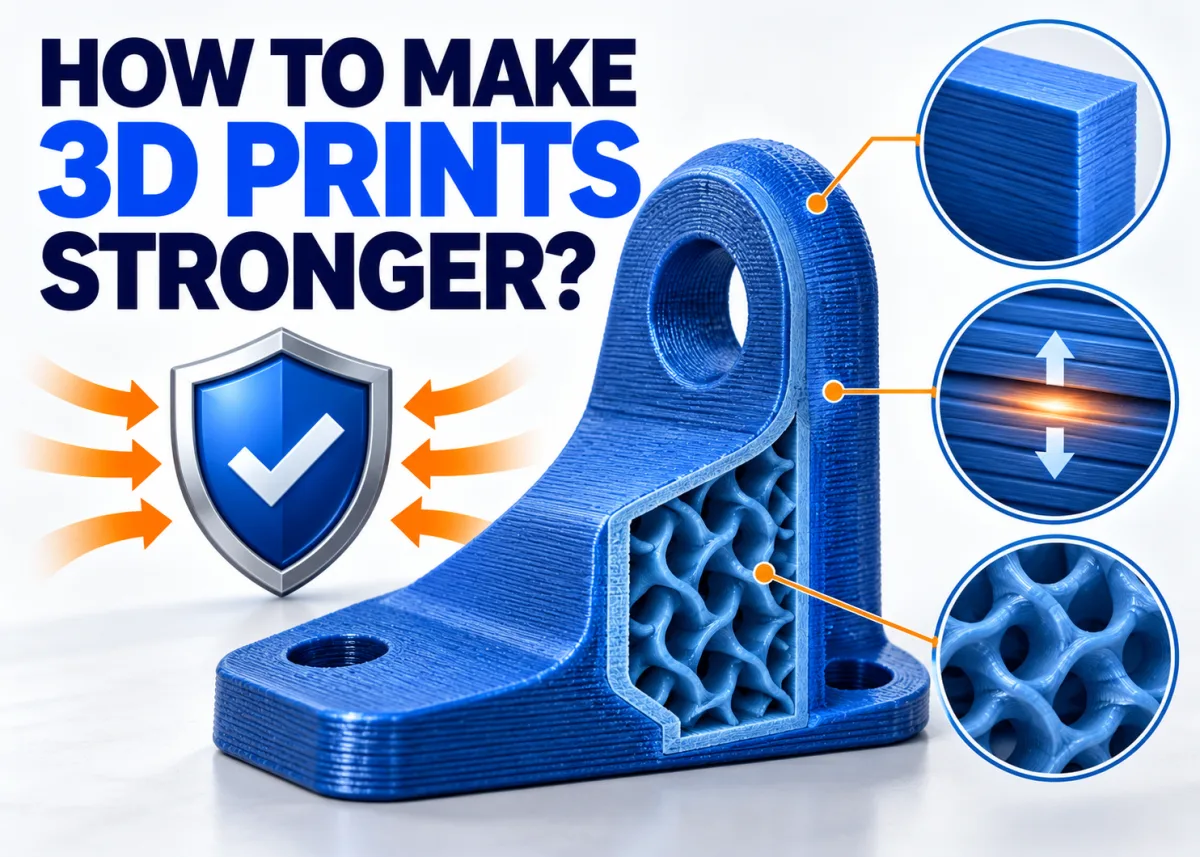
Karamihan sa mga maker ay agad na nagtatakda ng infill sa 100% kapag paulit-ulit na nasisira ang isang parte, ngunit bihirang ito ang pinaka-epektibong solusyon. Ang mga panlabas na dingding ng isang print ang nagtataglay ng karamihan sa mga panlabas na karga, habang ang infill ay pangunahing pumipigil sa mga dingding na ito na gumuho sa loob. Para sa mga karaniwang functional na parte, ang pagta-target ng 3–4 na dingding (mga 1.2–1.6 mm) ay nagbibigay ng mas kapansin-pansing pagtaas ng lakas kaysa sa mataas na porsyento ng infill lamang. Dagdagan hanggang 5–6 na dingding para sa mga aplikasyong may mataas na stress, at magdagdag ng lokal na reinforcement sa paligid ng mga butas ng tornilyo o mga punto ng pagkakabit.
I-dial In ang Layer Height para sa Mas Mahusay na Bonding
Kinokontrol ng layer height kung gaano kahusay ang pagsanib ng bawat hiwa sa nasa ibaba nito. Ang setting na 0.15–0.2 mm na may karaniwang 0.4 mm na nozzle ay nag-aalok ng maaasahang balanse sa pagitan ng lakas ng bond, detalye ng ibabaw, at oras ng pag-print. Ang pagiging masyadong makapal ay nagbabawas ng overlap sa pagitan ng mga linya ng extrusion; ang pagiging masyadong manipis ay nagdadagdag ng maraming oras nang walang katumbas na benepisyo sa lakas. Isang praktikal na panuntunan: layunin ang humigit-kumulang 50% ng diameter ng iyong nozzle bilang panimulang punto.
Mag-print nang mas Mainit para Mapabuti ang Layer Adhesion
Ang mas mataas na temperatura ng nozzle ay nagpapahintulot sa tinunaw na plastik na mas epektibong dumaloy sa layer sa ibaba nito, na lumilikha ng mas matibay na mga bond sa pagitan ng mga layer. Ang pag-print malapit sa itaas na dulo ng inirerekomendang hanay ng iyong manufacturer ng filament ay isang simple at walang gastos na paraan upang mapabuti ang tibay ng parte — bantayan lamang ang stringing, na nagpapahiwatig na lumampas ka na.
Pumili ng Tamang Filament para sa Trabaho
Ang pagpili ng materyales ay kasinghalaga ng mga setting ng slicer. Ang PLA ay angkop para sa magaan at mababang stress na mga parte; ang PETG ay nagdaragdag ng chemical resistance at flexibility; ang ABS at mga engineering-grade na filament ay kayang hawakan ang mas mataas na temperatura at mekanikal na karga. Ang pagtutugma ng plastik sa aplikasyon ay isa sa mga desisyong may pinakamataas na epekto na maaari mong gawin bago pindutin ang print.
Mag-disenyo nang Matalino at Mag-finish nang Estratehiko
Ang geometry ng parte ay may malaking papel sa tunay na tibay. Ang pag-orient ng isang modelo upang ang kritikal na stress ay tumakbo kasabay ng mga layer line sa halip na pahalang sa mga ito, ang pagdaragdag ng mga fillet sa matalas na mga sulok, at ang paggamit ng mga rib o gusset sa CAD ay nagbabawas ng mga punto ng pagkabigo. Ang mga hakbang sa post-processing tulad ng pag-anneal ng PLA o pag-apply ng manipis na patong ay maaari pang mag-consolidate ng mga panlabas na layer at magsara ng mga micro-gap sa pagitan ng mga linya ng extrusion.
Available at all 3 Print My Design stores and online with nationwide delivery.