Pelajari cara menggunakan teknik cold pull untuk membersihkan nozzle Creality yang tersumbat tanpa membongkar hotend Anda.
Apa Itu Cold Pull — dan Mengapa Teknik Ini Berhasil?
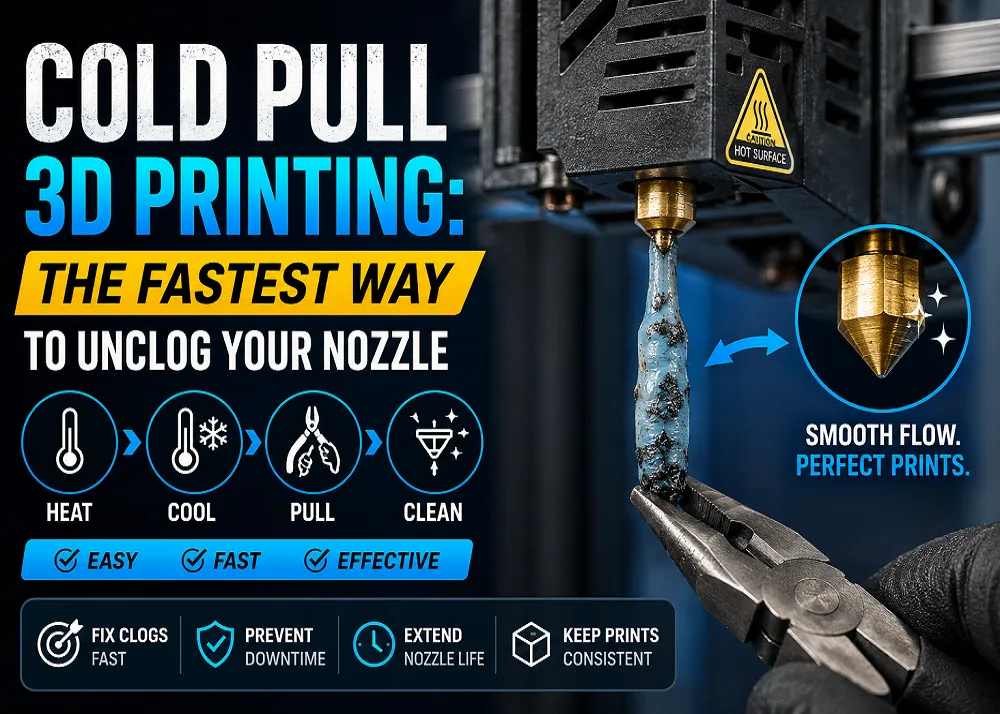
Nozzle yang tersumbat adalah salah satu masalah paling umum dalam pencetakan FDM, baik Anda menggunakan mesin seri Ender, K1, maupun K2. Cold pull — yang juga disebut atomic pull — adalah teknik perawatan yang menggunakan filamen itu sendiri sebagai alat pembersih. Alih-alih mendorong sumbatan keluar, Anda membiarkan filamen mengeras di sekitar kotoran, lalu menarik semuanya sekaligus dalam satu tarikan yang mantap. Trik ini berhasil karena plastik pada suhu menengah tertentu cukup lengket untuk mencengkeram kotoran namun cukup padat agar tidak putus.
Kapan Anda Harus Menggunakan Metode Ini?
Cold pull sangat efektif untuk menghilangkan sumbatan parsial yang disebabkan oleh residu pigmen, serpihan plastik yang hangus, atau partikel debu halus yang menumpuk setelah sesi cetak panjang atau pergantian material. Perhatikan tanda-tanda berikut: extruder yang berbunyi klik, ketebalan lapisan yang tidak konsisten, atau under-extrusion yang tiba-tiba di tengah proses cetak. Perlu diperhatikan bahwa sumbatan yang benar-benar mengeras mungkin memerlukan jarum pembersih nozzle terlebih dahulu — cold pull paling efektif ketika filamen masih dapat mencengkeram sumbatan.
Apa yang Anda Butuhkan
- Filamen: Nylon adalah pilihan utama — ia melunak pada rentang suhu yang luas dan mencengkeram kotoran dengan andal. PLA, PETG, atau ABS dapat digunakan sebagai alternatif. Filamen pembersih khusus juga tersedia.
- Alat: Tang, flush cutter, dan sarung tangan tahan panas. Siapkan jarum pembersih nozzle untuk kasus yang membandel.
Proses Langkah demi Langkah
1. Keluarkan filamen dan persiapkan — tarik kembali filamen yang ada dan potong helai baru yang bersih.
2. Panaskan hingga suhu cetak — dorong filamen baru hingga plastik bersih keluar secara konsisten.
3. Dinginkan sambil menjaga tekanan — turunkan suhu nozzle (sekitar 90 °C untuk PLA, 100–110 °C untuk PETG/ABS) sambil mempertahankan tekanan ringan ke bawah agar filamen mengisi zona leleh.
4. Tarik lurus ke atas — pegang dengan tang dan tarik secara vertikal dalam satu gerakan yang stabil. Tarikan yang berhasil akan meninggalkan ujung berbentuk kerucut yang bersih, mencerminkan lubang nozzle.
5. Ulangi jika diperlukan — bercak gelap atau ujung yang cacat berarti diperlukan satu kali lagi.
Tips Pencegahan
Melakukan cold pull secara rutin di antara pergantian material, menggunakan filter debu filamen, dan memastikan kipas pendingin hotend berfungsi dengan baik — semuanya membantu mencegah sumbatan terbentuk sejak awal. Jika pembersihan berulang kali gagal, periksa rakitan hotend Anda — komponen yang aus mungkin perlu diganti, bukan sekadar dibersihkan.
Available at all 3 Print My Design stores and online with nationwide delivery.