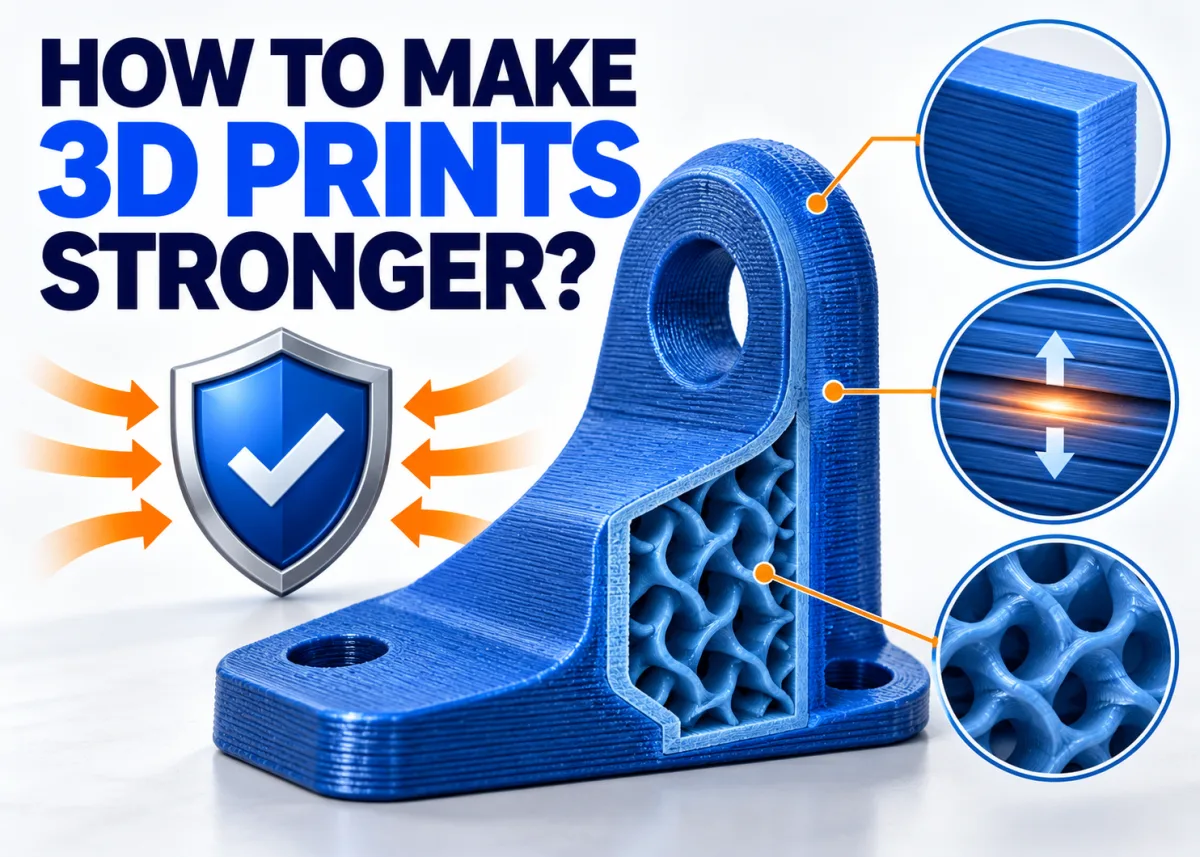
通过六种实用的切片与设计技巧提升 Creality 打印件的耐用性——无需昂贵的升级改造。
别只怪填充率——壁厚才是强度的真正决定因素
大多数创客在零件反复断裂时,本能地会将填充率调到 100%,但这往往并非最有效的解决方式。打印件的外壁承受着绝大部分外部载荷,而填充物的主要作用是防止外壁向内塌陷。对于日常功能性零件,将壁数设置为 3–4 层(约 1.2–1.6 mm),比单纯提高填充率能带来更明显的强度提升。高应力应用场景可增加至 5–6 层壁,并在螺丝孔或安装点周围添加局部加强结构。
精调层高以获得更好的层间结合
层高决定了每一层与下方层的熔合质量。在使用标准 0.4 mm 喷嘴时,0.15–0.2 mm 的层高设置能在结合强度、表面细节与打印时间之间取得可靠的平衡。层高过大会减少挤出线之间的重叠;层高过小则会大幅增加打印时间,而强度提升却不成比例。一个实用的经验法则:以喷嘴直径的约 50% 作为起始参考值。
提高打印温度以改善层间附着力
更高的喷嘴温度能让熔融塑料更有效地流入下方层,从而形成更强的层间结合。在耗材厂商推荐温度范围的上限附近打印,是一种简单且零成本的提升零件韧性的方法——只需留意拉丝现象,一旦出现即说明温度已过高。
根据用途选择合适的耗材
材料选择与切片设置同等重要。PLA 适合轻量、低应力的零件;PETG 具备更好的耐化学性和韧性;ABS 及工程级耗材则能承受更高温度和机械载荷。在开始打印之前,根据应用场景匹配合适的材料,是影响最大的决策之一。
智慧设计与策略性后处理
零件几何形状对实际耐用性有着重要影响。将模型定向使关键受力方向沿层线而非横跨层线,在尖锐转角处添加圆角,以及在 CAD 中使用加强筋或撑板,都能有效减少失效点。后处理步骤,例如对 PLA 进行退火处理或涂覆薄层涂料,可进一步巩固表面层并封闭挤出线之间的微小间隙。
Available at all 3 Print My Design stores and online with nationwide delivery.