Filamen PETG
PETG lebih kuat dan lebih tahan panas daripada PLA (dapat digunakan hingga sekitar 75–80 °C), dengan ketahanan kimia dan kelembaban yang lebih baik, dan masih dapat dicetak pada rangka terbuka. Kekurangannya adalah hasil akhir yang lebih mengkilap dan lebih banyak "stringing" di antara bagian-bagian.
Pengaturan cetak tipikal untuk PETG
| Suhu nosel | 230–250 °C |
|---|---|
| Suhu alas | 70–85 °C |
| Penutup | Tidak diperlukan |
| Pengeringan | Jika "stringing": 60–65 °C selama 4–6 jam |
Rentang tipikal untuk material ini; label spool dan profil printer adalah otoritas.
Untuk apa itu baik
Baik untuk bagian fungsional, penutup, braket, wadah, apa pun yang basah, dan penggunaan luar ruangan jangka pendek. Ini adalah bahan yang paling banyak digunakan oleh pembuat setelah PLA tidak cukup kuat.
Printer mana
Mencetak pada mesin rangka terbuka seperti Bambu Lab A1 mini / A1 dan Creality SPARKX i7
Diisi serat karbon atau kaca
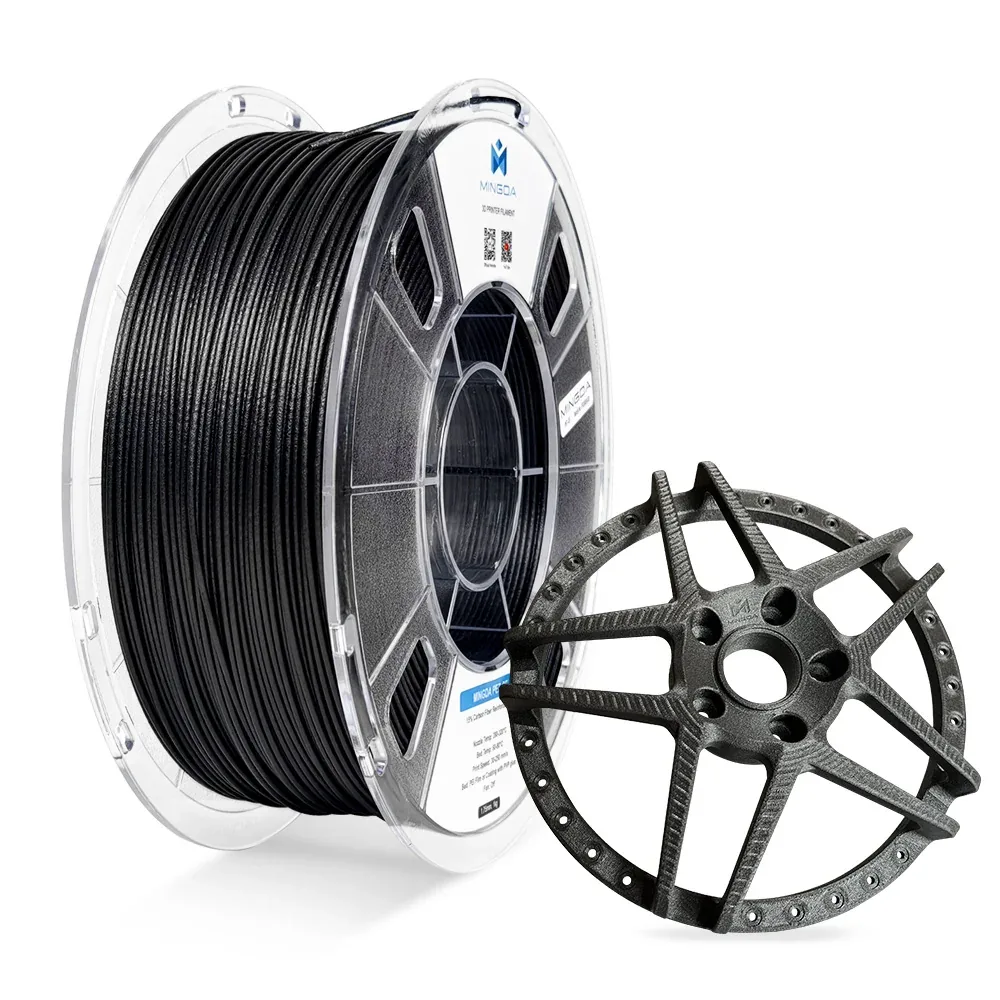
Grade CF dan GF adalah bahan dasar di atas dengan serat pendek yang dicampur: bagian keluar lebih kaku, lebih rata, dan dengan hasil akhir matte, tetapi serat akan mengikis nosel kuningan dengan cepat. Gunakan nosel baja yang dikeraskan 0.4 mm atau lebih besar dan selalu keringkan spool sebelum mencetak.
Penyimpanan dan perawatan
PETG menyerap kelembaban lebih cepat daripada PLA. Jika muncul "stringing" atau permukaan kasar, keringkan pada suhu 60–65 °C selama empat hingga enam jam dan kurangi pendinginan bagian agar lapisan merekat.