透過六種實用的切片與設計技巧,提升你的 Creality 列印件耐用性——無需昂貴的升級。
別再怪填充率——壁厚才是真正的強度關鍵
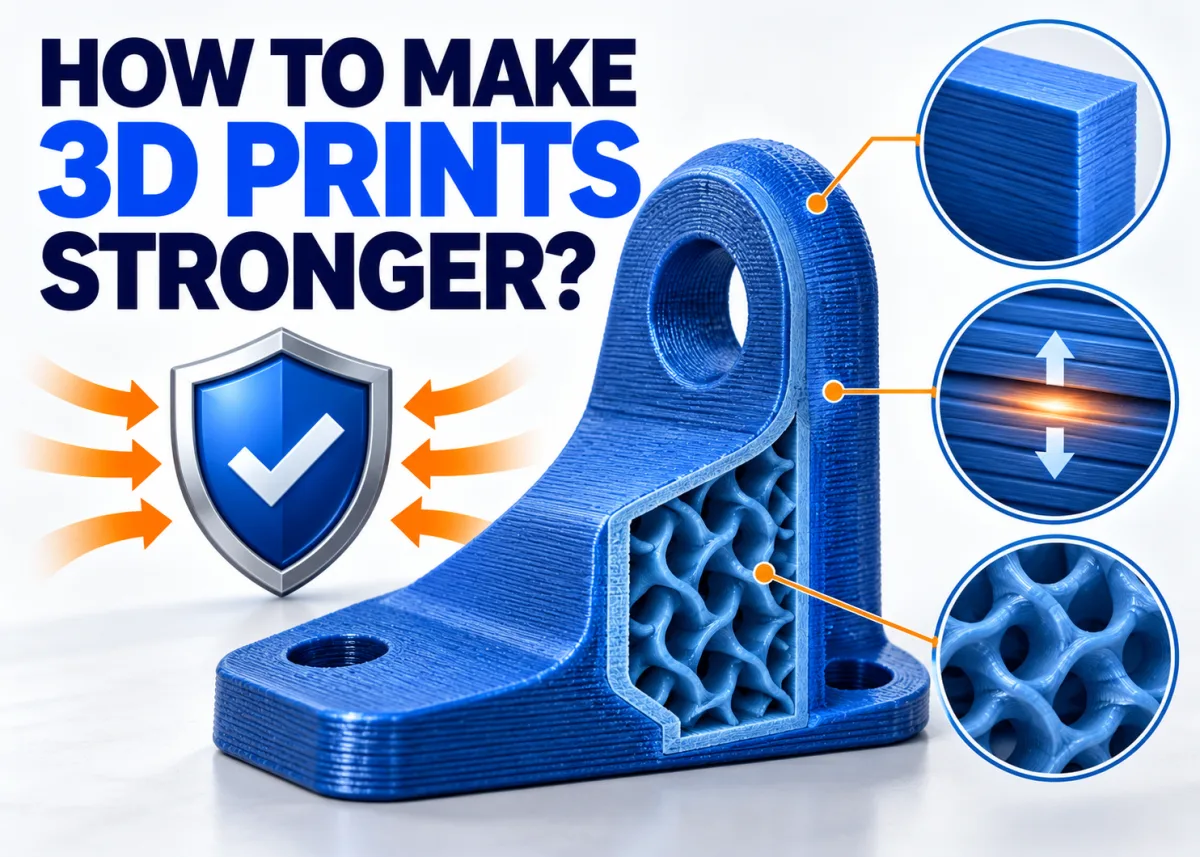
大多數創客在零件不斷斷裂時,本能地會將填充率調到 100%,但這很少是最有效的解決方式。列印件的外壁承受了大部分的外部載荷,而填充主要是防止這些外壁向內塌陷。對於日常功能性零件,設定 3–4 層壁(約 1.2–1.6 mm) 所帶來的強度提升,往往比單純提高填充率更為明顯。高應力應用場合可增加至 5–6 層壁,並在螺絲孔或安裝點周圍加入局部補強。
調整層高以獲得更好的層間結合
層高決定了每一層與下方一層的融合程度。使用標準 0.4 mm 噴嘴時,設定 0.15–0.2 mm 的層高,能在結合強度、表面細節與列印時間之間取得可靠的平衡。層高過厚會減少擠出線之間的重疊;層高過薄則會增加數小時的列印時間,卻無法帶來相應的強度提升。一個實用的經驗法則:以噴嘴直徑的約 50% 作為起始設定。
提高列印溫度以改善層間附著力
較高的噴嘴溫度能讓熔融塑料更有效地流入下方層,從而形成更強的層間結合。在耗材製造商建議範圍的上限附近列印,是一種簡單且零成本的提升零件韌性的方式——只需留意拉絲現象,這是溫度過高的信號。
為用途選擇正確的耗材
材料選擇與切片設定同樣重要。PLA 適合輕量、低應力的零件;PETG 增加了耐化學性與柔韌性;ABS 及工程級耗材則能承受更高的溫度與機械負載。在按下列印之前,根據應用場景選擇合適的塑料,是影響最大的決策之一。
聰明設計,策略性後處理
零件幾何形狀對實際耐用性有很大影響。將模型定向使關鍵應力沿著層線方向而非橫跨層線,在尖銳轉角處加入圓角,以及在 CAD 中使用肋條或撐角,都能減少破壞點。後處理步驟,例如對 PLA 進行退火處理或塗覆薄層塗料,可進一步鞏固表面層並封閉擠出線之間的微小間隙。
Available at all 3 Print My Design stores and online with nationwide delivery.